
Come crimpare i capicorda dei cavi batteria: utensile, sezione e prova di trazione
Quale capocorda per quale cavo, quale matrice per quale capocorda, quante pressate servono e come verificare il risultato, con i valori di Klauke, UL 486A e ABYC E-11.
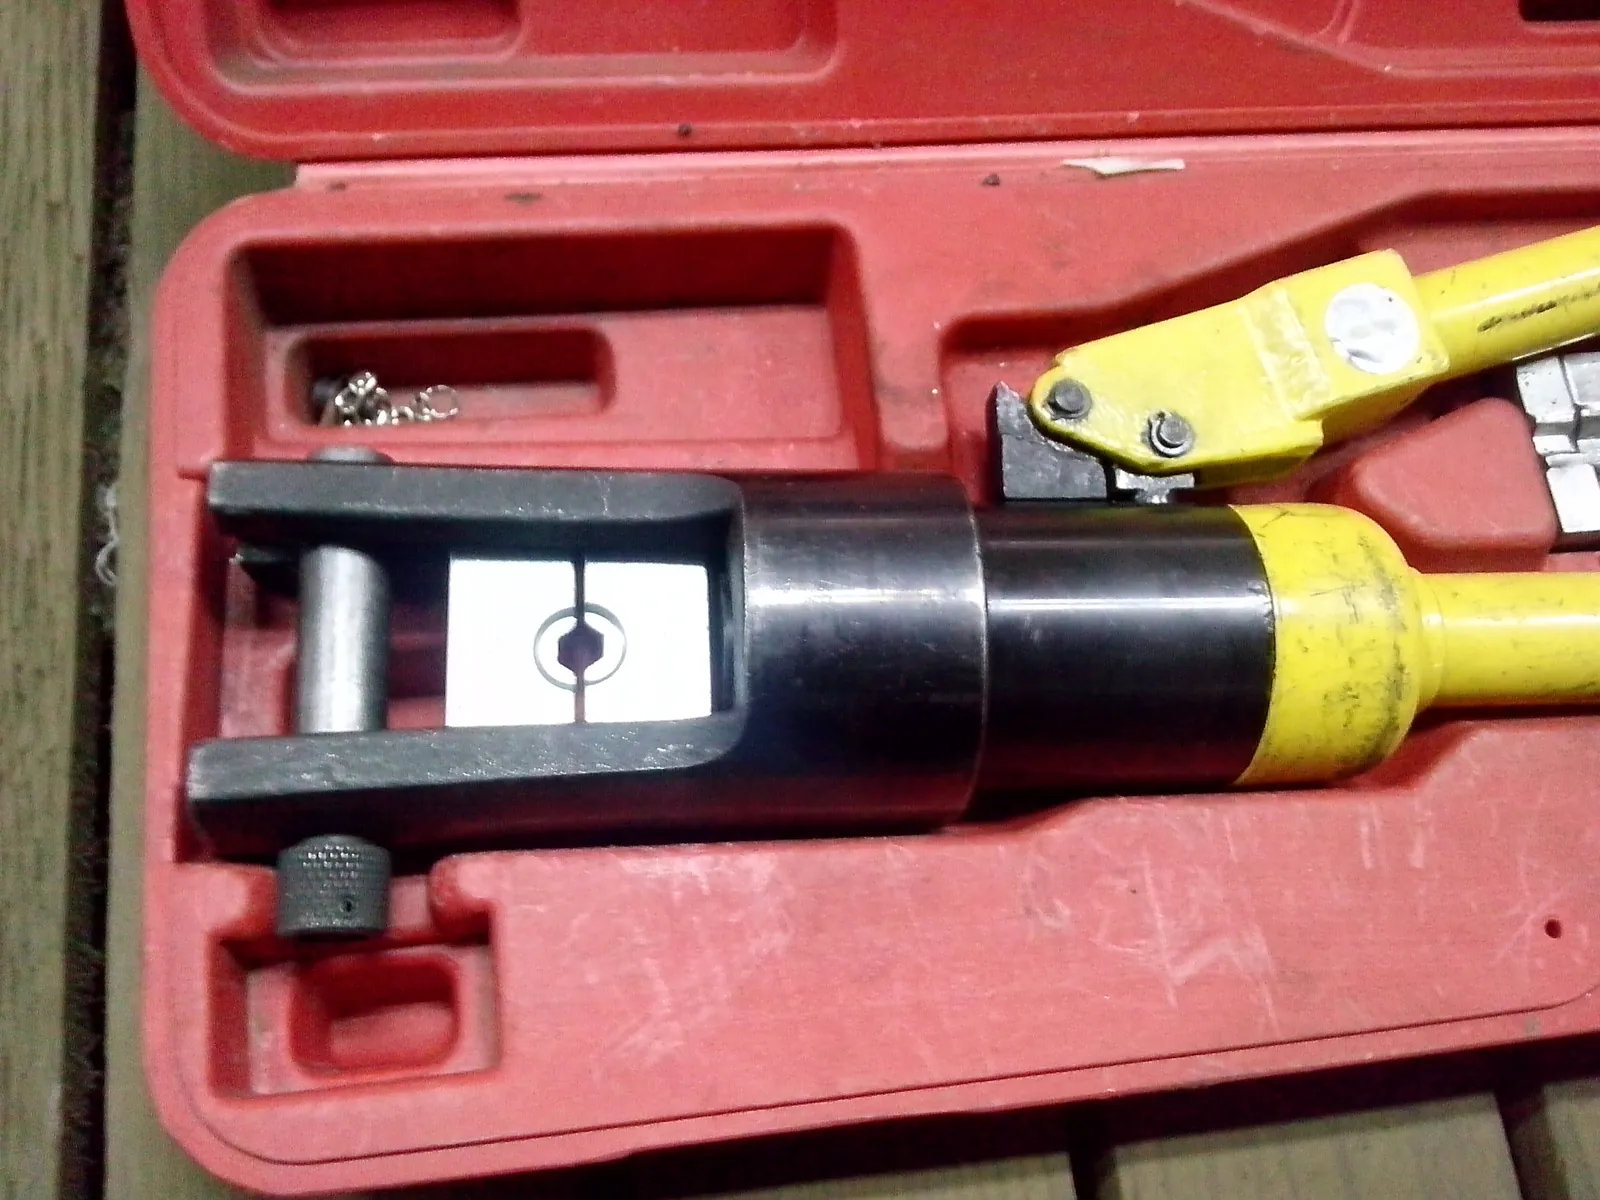
Ogni cavo della batteria termina con un capocorda, e ogni capocorda è una giunzione attraversata da tutta la corrente del circuito. Per un inverter si superano facilmente i 150 A. Un capocorda pressato con la matrice sbagliata, o non abbastanza, può sembrare perfetto il giorno del montaggio. Klauke, produttore tedesco di capicorda e utensili di crimpatura, avverte che una pressatura non adatta aumenta la resistenza di contatto e la temperatura della giunzione e, nel caso peggiore, può causare un incendio.
Questa guida spiega come abbinare capocorda, matrice e utensile al cavo, in che ordine pressare e come verificare il risultato. È una guida basata su ricerche, non un test pratico. I valori provengono dal catalogo Klauke 2026, dall'opuscolo tecnico di Klauke sulla crimpatura, dal libro «Wiring Unlimited» di Victron, dalla norma UL 486A e dalla norma nautica ABYC E-11; le fonti sono elencate sotto la tabella.
In breve
- Capocorda, matrice e utensile vanno insieme. Klauke consiglia capocorda, manicotto e utensile di crimpatura dello stesso produttore, così che i pezzi siano fatti l'uno per l'altro.
- Il capocorda si adatta al cavo e al perno. Il canotto corrisponde alla sezione del cavo, il foro al perno, per esempio M8.
- La matrice si adatta al capocorda. Da Klauke, le matrici per capicorda a compressione DIN 46235 riportano un numero di codice, quelle per capicorda tubolari standard una sezione. Scambiate, danno una pressatura insufficiente o eccessiva.
- Spellare un po' di più, pressare dalla paletta. Spella circa il 10 % in più della profondità del canotto, inizia dal lato della paletta e chiudi completamente la matrice a ogni pressata.
- Verificare prima di isolare. Il codice deve essere ben impresso, non deve esserci una bava tagliente e una trazione decisa non deve muovere il cavo. Poi la guaina termorestringente copre il canotto.
Prima di crimpare: cavo, tipo di capocorda e perno
Prima la sezione. Il capocorda dipende dal cavo, quindi la sezione del cavo deve essere giusta prima di tutto il resto. La nostra guida alla sezione dei cavi e il calcolatore della sezione dei cavi la ricavano da corrente e lunghezza.
Classe del conduttore. La norma EN 60228 suddivide i conduttori in rame in classi: la classe 2 è a corda rigida, le classi 5 e 6 sono a fili sottili e sottilissimi. Il cavo batteria flessibile è di solito di classe 5 o 6; lo dice la scheda tecnica del cavo. La classe decide il tipo di capocorda. Klauke indica:
- Capicorda a compressione DIN 46235 per le classi 1, 2, 5 e 6, da 6 a 1.000 mm² e per perni da M5 a M20.
- Capicorda tubolari standard soprattutto per conduttori a corda rigida di classe 2. Klauke ammette i suoi capicorda tubolari standard su cavo a fili sottili solo in combinazione con determinati utensili.
- Capicorda DIN 46234, piegati da lamiera di rame e saldati, per le classi 2, 5 e 6. Si pressano a punzonatura, non a esagono.
Misura del perno. Il foro della paletta deve corrispondere al perno su cui avviti. Klauke produce il suo capocorda DIN da 35 mm² con fori da M6 a M14: compra quello per il tuo perno, non quello che hai sottomano nella scatola.
AWG e mm² non sono le stesse misure. 2 AWG sono 33,6 mm², non 35 mm², e 1/0 AWG sono 53,5 mm², non 50 mm². Compra capicorda per la sezione stampata sul tuo cavo.
Rame stagnato. I capicorda DIN e tubolari di Klauke sono in rame elettrolitico stagnato; lo stagno protegge dalla corrosione. La ABYC E-11 richiede perni, dadi e rondelle resistenti alla corrosione e galvanicamente compatibili con conduttore e capocorda, ed esclude alluminio e acciaio non rivestito. Tutti i valori di questa guida valgono per conduttori in rame.
Capocorda, matrice e forza di estrazione per sezione
| Cavo | Misura AWG più vicina | Capocorda Klauke DIN 46235 per perno M8 | Codice della matrice | Pressate con matrici da 5 mm | Utensili meccanici Klauke per capicorda DIN | Forza di estrazione UL 486A per la misura AWG più vicina |
|---|---|---|---|---|---|---|
| 16 mm² | 6 AWG (13,3 mm²) | 103R8 | 8 | 2 | K05D, K06D | 100 lbf (445 N) |
| 25 mm² | 4 AWG (21,2 mm²) | 104R8 | 10 | 2 | K05D, K06D, K09D | 140 lbf (623 N) |
| 35 mm² | 2 AWG (33,6 mm²) | 105R8 | 12 | 2 | K05D, K06D, K09D | 180 lbf (801 N) |
| 50 mm² | 1/0 AWG (53,5 mm²) | 106R8 | 14 | 3 | K05D, K06D, K09D | 250 lbf (1.112 N) |
| 70 mm² | 2/0 AWG (67,4 mm²) | 107R8 | 16 | 3 | K06D, K09D | 300 lbf (1.334 N) |
| 95 mm² | 3/0 AWG (85,0 mm²) | 108R10 (perno M10) | 18 | 4 | K06D, K09D | 350 lbf (1.557 N) |
Fonti: catalogo Klauke 2026 (edizione inglese), pagine 1.42 e 1.43 (capicorda a compressione DIN 46235), 1.54 (tabella di applicazione degli utensili), da 2.19 a 2.21 (K05D, K06D, K09D) e i-10 dell'appendice tecnica (numero di pressate); opuscolo Klauke Fachwissen «Verbindungstechnik und Pressformen» (04/2024); UL 486A, nona edizione (1997, revisioni fino a maggio 2001), tabella 12.1; tutti verificati il 17 novembre 2026. Le sezioni AWG sono quelle della tabella UL. Klauke indica il foro M8 del capocorda DIN da 95 mm² come non normalizzato, per questo la tabella riporta la versione M10. I valori in newton sono una nostra conversione (1 lbf = 4,448 N).
Cosa mostra la tabella:
- Il codice collega capocorda e matrice. I capicorda DIN 46235 riportano il codice della matrice che li pressa. Klauke spiega la sua marcatura «KL 20 12 - 120» così: Klauke, codice matrice 20, perno M12, conduttore da 120 mm².
- Cavi più grossi richiedono più pressate. Con matrici strette da 5 mm, Klauke consiglia 2 pressate sui capicorda DIN da 6 a 35 mm², 3 a 50 e 70 mm² e 4 da 95 a 185 mm². I capicorda DIN indicano anche numero e posizione delle pressate sul canotto. Per i capicorda tubolari standard il numero è nel catalogo del produttore.
- Gli utensili meccanici arrivano a 150 mm². La K05D di Klauke copre da 6 a 50 mm², la K06D da 6 a 120 mm² e la K09D da 25 a 150 mm², tutte con pressatura esagonale per capicorda DIN. La pressacavi idraulica manuale HK 60/22 copre da 6 a 300 mm² con matrici intercambiabili.
- La forza di estrazione è un valore di laboratorio. Nella UL 486A una macchina di trazione tira la giunzione per un minuto, senza strappi; il conduttore non deve sfilarsi. La ABYC E-11 (edizione 2003) chiede valori più bassi per le barche, per esempio 90 lb (400 N) per 2 AWG invece delle 180 lbf di UL. Nessuna delle due prove si può ripetere con precisione a casa. Mostrano l'ordine di grandezza che regge una buona pressatura.
La matrice giusta: pressatura insufficiente ed eccessiva
Gli utensili di Klauke mostrano perché la matrice conta. Le K05, K06 e K09 sono per capicorda tubolari standard, le K05D, K06D e K09D per capicorda DIN 46235. Un capocorda DIN ha una parete più spessa e un diametro esterno maggiore di un capocorda tubolare standard della stessa sezione, quindi le matrici sono diverse anche se su entrambe c'è scritto «35 mm²». L'opuscolo tecnico di Klauke descrive cosa succede se si scambiano:
- Pressatura insufficiente: un capocorda tubolare pressato in una matrice per capicorda DIN non si deforma abbastanza. Si riconosce dal canotto rimasto quasi rotondo e dalla marcatura appena impressa. Lo stesso accade se l'utensile non ha forza sufficiente e non si chiude del tutto.
- Pressatura eccessiva: un capocorda DIN pressato in una matrice per capicorda tubolari forma una bava tagliente. Può tagliare la guaina termorestringente, e limarla riduce la sezione. La forza eccessiva può anche danneggiare i fili.
- Il controllo: su un capocorda tubolare, la sezione impressa nell'esagono deve corrispondere a quella stampata sulla paletta. Su un capocorda DIN, il codice impresso deve corrispondere al codice del capocorda.
Klauke aggiunge che una pressatura è difficile da verificare senza distruggerla, e consiglia di rifare qualsiasi giunzione di cui non si è sicuri.
Meccanica o idraulica? Secondo Klauke, le pinze meccaniche compatte vanno bene per sezioni piccole e medie, mentre per quelle grandi di solito è meglio un utensile idraulico con matrici intercambiabili. Gli utensili elettroidraulici attuali avvisano con un segnale luminoso e acustico se la pressione di crimpatura non è stata raggiunta; i buoni utensili meccanici hanno meccanismi integrati che garantiscono una pressatura completa. La ABYC E-11 richiede un utensile di crimpatura progettato per il connettore usato, e il libro «Wiring Unlimited» di Victron chiede un utensile di crimpatura apposito per i capicorda. Qualunque sia l'utensile, deve corrispondere al capocorda e chiudere completamente la matrice.
Crimpare un capocorda della batteria passo per passo
- Controllare i pezzi. La misura sul capocorda corrisponde al cavo, il foro al perno, la matrice al capocorda (codice o sezione). Klauke chiede anche matrici pulite, integre e con il profilo in metallo lucido.
- Infilare la guaina. Infila subito un pezzo di guaina termorestringente sul cavo. Una volta montato il capocorda, potrebbe non passare più sopra la paletta.
- Spellare. Spella circa il 10 % in più della profondità di inserimento del canotto, perché il capocorda si allunga di circa il 10 % durante la pressatura (Klauke). Non incidere e non tagliare fili. Fino a 16 mm² basta una spelafili automatica come la Knipex PreciStrip16; Knipex la indica per 0,08-16 mm².
- Pulire e inserire. Klauke chiede estremità del conduttore pulite. Inserisci il conduttore fino alla piena profondità di inserimento. I capicorda con foro d'ispezione mostrano se i fili sono arrivati in fondo al canotto.
- Pressare dalla paletta verso il cavo. Da Klauke, la prima pressata va sul lato della paletta e le successive verso il cavo, così il materiale può allungarsi senza criccarsi. Fai tante pressate quante ne indicano la marcatura del capocorda o la tabella del produttore, 2 su un capocorda DIN da 35 mm². Porta ogni pressata fino alla chiusura completa della matrice; la compressione piena si raggiunge solo alla fine della corsa.
- Ispezionare. Il codice o la sezione deve essere ben impresso e corrispondere al capocorda, il canotto deve mostrare un esagono netto, non deve esserci una bava tagliente e nessun filo deve sporgere. Un canotto rimasto quasi rotondo è pressato in modo insufficiente.
- Prova di trazione. Victron consiglia di dare un piccolo strattone a ogni cavo crimpato per verificare che il capocorda tenga. Su un capocorda della batteria, tieni fermo il capocorda e tira con forza il cavo: nulla deve muoversi o scivolare. È un controllo di plausibilità, non la prova di laboratorio della tabella. Se qualcosa si muove, taglia il capocorda e ricomincia con uno nuovo.
- Isolare. Restringi la guaina sul canotto e sull'inizio dell'isolamento del cavo. La ABYC E-11 richiede che il canotto dei capicorda sia protetto da cortocircuiti accidentali con barriere o guaine isolanti (tranne che sui conduttori di terra), e Victron dice di isolare successivamente i capicorda non isolati. Dove c'è umidità, la nostra guida ai gradi IP e all'impermeabilizzazione spiega come sigillare la giunzione.
- Montare. L'ordine di Victron sul perno: il capocorda piatto sulla superficie di montaggio, niente (né rondelle né fusibili) tra capocorda e superficie, poi rondella, rondella elastica e dado, serrati alla coppia indicata nel manuale dell'apparecchio. Lascia un po' di gioco: secondo Victron, cavi troppo tesi e le vibrazioni del veicolo allentano i collegamenti nel tempo.
- Controllare sotto carico. Victron suggerisce di far funzionare l'impianto a pieno carico e controllare cavi e collegamenti con una termocamera. Un capocorda pressato male appare come un punto caldo.
Saldare i capicorda della batteria?
La saldatura non sostituisce la pressatura. La ABYC E-11 (edizione 2003) stabilisce che la saldatura non deve essere l'unico mezzo di collegamento meccanico in nessun circuito. Una giunzione saldata va sostenuta, perché la saldatura trasforma i fili flessibili in un pezzo rigido e il conduttore può rompersi dove finisce la saldatura. La norma prevede un'eccezione: i capicorda della batteria con una lunghezza di contatto saldata di almeno 1,5 volte il diametro del conduttore. Anche Victron sconsiglia nei morsetti a vite i cavi con i fili saldati tra loro, a meno che il morsetto non sia fatto per questo, perché il contatto può peggiorare e allentarsi.
Pianifica ogni estremità di cavo nel tuo schema
Ogni cavo di un camper o di una barca ha due estremità, e ognuna ha bisogno del capocorda giusto. Nell'editor di schemi VoltPlan gratuito disegni batteria, fusibili, inverter e utenze; VoltPlan dimensiona il cavo di ogni circuito e sai quali capicorda comprare prima di iniziare a crimpare. Il calcolatore del fusibile indica il fusibile che protegge ogni cavo, e le nostre guide su dimensionamento e posizionamento dei fusibili, collegamento di un inverter e cablaggio delle batterie a 12 V mostrano dove passano i cavi grossi.
Domande frequenti
Quale utensile di crimpatura serve per i capicorda della batteria?
Uno fatto per il tuo tipo di capocorda e la tua sezione, che chiuda completamente la matrice. Klauke offre pinze meccaniche per capicorda DIN 46235 da 6 a 50 mm² (K05D), da 6 a 120 mm² (K06D) e da 25 a 150 mm² (K09D), oltre alla pressacavi idraulica manuale HK 60/22 per 6-300 mm². Per le sezioni grandi Klauke consiglia un utensile idraulico con matrici intercambiabili.
Quale matrice uso per un capocorda da 35 mm²?
Dipende dal capocorda. Un capocorda a compressione DIN 46235 da 35 mm² vuole la matrice con il codice 12, impresso anche sul capocorda. Un capocorda tubolare standard vuole la matrice da 35 mm² del suo produttore. Le due matrici non sono intercambiabili: Klauke descrive una pressatura insufficiente in un senso e una eccessiva con bava tagliente nell'altro.
Quante volte si pressa un capocorda?
Tante quante ne indicano la marcatura del capocorda o la tabella del produttore. Con matrici da 5 mm, Klauke consiglia 2 pressate sui capicorda DIN 46235 da 6 a 35 mm², 3 a 50 e 70 mm² e 4 da 95 a 185 mm². Inizia dalla paletta e procedi verso il cavo.
Come si verifica un capocorda crimpato?
Prima a vista: il codice o la sezione impressi sono chiari e corrispondono al capocorda, il canotto mostra un esagono netto e non ci sono bave. Poi tieni fermo il capocorda e tira con decisione il cavo; nulla deve muoversi. Come riferimento, la UL 486A richiede che una giunzione su cavo 2 AWG resista a 180 lbf (801 N) per un minuto in una macchina di prova. Nel dubbio, Klauke consiglia di rifare la giunzione.
Posso saldare i capicorda della batteria invece di crimparli?
Non come unico collegamento. La ABYC E-11 (edizione 2003) stabilisce che la saldatura non deve essere l'unico mezzo di collegamento meccanico, perché la parte saldata di un cavo a trefoli diventa rigida e può rompersi dove finisce la saldatura. La norma ammette capicorda della batteria saldati solo con una lunghezza di contatto saldata di almeno 1,5 volte il diametro del conduttore.
I capicorda AWG vanno bene sul cavo metrico?
Non in modo affidabile, perché le misure non coincidono: 2 AWG sono 33,6 mm² e 1/0 AWG sono 53,5 mm², mentre il cavo metrico si trova in 35 e 50 mm². Compra capicorda per la sezione stampata sul cavo e pressali con la matrice indicata dal loro produttore.
Questo articolo è stato creato con l'aiuto dell'intelligenza artificiale.
Pronto a progettare il tuo impianto elettrico?
Usa il progettista gratuito di impianti elettrici VoltPlan per trasformare questi concetti in realtà.
Inizia il tuo progetto