
Cómo crimpar terminales de cable de batería: herramienta, sección y prueba de tracción
Qué terminal va con qué cable, qué matriz va con qué terminal, cuántos crimpados hacen falta y cómo comprobar el resultado, con valores de Klauke, UL 486A y ABYC E-11.
Cada cable de batería termina en un terminal, y cada terminal es una unión por la que pasa toda la corriente del circuito. En un inversor, eso supera fácilmente los 150 A. Un terminal crimpado con la matriz equivocada, o sin la presión suficiente, puede parecer perfecto el día del montaje. Klauke, fabricante alemán de terminales y herramientas de crimpado, advierte que un crimpado mal ajustado aumenta la resistencia de contacto y la temperatura de la unión y, en el peor de los casos, puede provocar un incendio.
Esta guía explica cómo elegir terminal, matriz y herramienta según el cable, en qué orden crimpar y cómo comprobar el resultado. Es una guía basada en investigación, no una prueba práctica. Los valores proceden del catálogo Klauke 2026, del folleto técnico de Klauke sobre crimpado, del libro «Wiring Unlimited» de Victron, de la norma UL 486A y de la norma náutica ABYC E-11; las fuentes están debajo de la tabla.
La versión corta
- Terminal, matriz y herramienta van juntos. Klauke recomienda terminal, manguito y herramienta de crimpado del mismo fabricante, para que las piezas estén hechas unas para otras.
- El terminal encaja con el cable y el perno. La caña corresponde a la sección del cable y el orificio al perno, por ejemplo M8.
- La matriz encaja con el terminal. En Klauke, las matrices para terminales de compresión DIN 46235 llevan un número de código y las de terminales tubulares estándar una sección. Si se confunden, el crimpado queda flojo o demasiado fuerte.
- Pelar algo más, crimpar desde la pala. Pela un 10 % más que la profundidad de la caña, empieza por el lado de la pala y cierra la matriz por completo en cada crimpado.
- Comprobar antes de aislar. El código debe verse bien marcado, no debe haber rebaba cortante y un tirón firme no debe mover el cable. Después, el termorretráctil cubre la caña.
Antes de crimpar: cable, tipo de terminal y perno
Primero la sección. El terminal depende del cable, así que la sección del cable tiene que estar bien antes que nada. Nuestra guía de secciones de cable y la calculadora de sección de cable la calculan a partir de la corriente y la longitud.
Clase de conductor. La norma EN 60228 clasifica los conductores de cobre: la clase 2 es de varios hilos, las clases 5 y 6 son de hilo fino y extrafino. El cable de batería flexible suele ser de clase 5 o 6; la ficha técnica del cable lo indica. La clase decide el tipo de terminal. Klauke indica:
- Terminales de compresión DIN 46235 para las clases 1, 2, 5 y 6, de 6 a 1.000 mm² y para pernos de M5 a M20.
- Terminales tubulares estándar sobre todo para conductores de varios hilos de clase 2. Klauke solo admite sus terminales tubulares estándar en cable de hilo fino con determinadas herramientas de crimpado.
- Terminales DIN 46234, doblados a partir de chapa de cobre y soldados, para las clases 2, 5 y 6. Se crimpan por indentación, no en hexágono.
Tamaño del perno. El orificio de la pala tiene que corresponder al perno donde vas a atornillar. Klauke fabrica su terminal DIN de 35 mm² con orificios de M6 a M14: compra el de tu perno, no el que tengas a mano en la caja.
AWG y mm² no son los mismos tamaños. 2 AWG son 33,6 mm², no 35 mm², y 1/0 AWG son 53,5 mm², no 50 mm². Compra terminales para la sección impresa en tu cable.
Cobre estañado. Los terminales DIN y tubulares de Klauke son de cobre electrolítico estañado; el estaño protege de la corrosión. La ABYC E-11 exige pernos, tuercas y arandelas resistentes a la corrosión y compatibles galvánicamente con el conductor y el terminal, y excluye el aluminio y el acero sin recubrimiento. Todos los valores de esta guía se aplican a conductores de cobre.
Terminal, matriz y fuerza de extracción según la sección
| Cable | Tamaño AWG más cercano | Terminal Klauke DIN 46235 para perno M8 | Código de la matriz | Crimpados con matrices de 5 mm | Herramientas mecánicas Klauke para terminales DIN | Fuerza de extracción UL 486A para el tamaño AWG más cercano |
|---|---|---|---|---|---|---|
| 16 mm² | 6 AWG (13,3 mm²) | 103R8 | 8 | 2 | K05D, K06D | 100 lbf (445 N) |
| 25 mm² | 4 AWG (21,2 mm²) | 104R8 | 10 | 2 | K05D, K06D, K09D | 140 lbf (623 N) |
| 35 mm² | 2 AWG (33,6 mm²) | 105R8 | 12 | 2 | K05D, K06D, K09D | 180 lbf (801 N) |
| 50 mm² | 1/0 AWG (53,5 mm²) | 106R8 | 14 | 3 | K05D, K06D, K09D | 250 lbf (1.112 N) |
| 70 mm² | 2/0 AWG (67,4 mm²) | 107R8 | 16 | 3 | K06D, K09D | 300 lbf (1.334 N) |
| 95 mm² | 3/0 AWG (85,0 mm²) | 108R10 (perno M10) | 18 | 4 | K06D, K09D | 350 lbf (1.557 N) |
Fuentes: catálogo Klauke 2026 (edición en inglés), páginas 1.42 y 1.43 (terminales de compresión DIN 46235), 1.54 (tabla de aplicación de herramientas), 2.19 a 2.21 (K05D, K06D, K09D) e i-10 del anexo técnico (número de crimpados); folleto Klauke Fachwissen «Verbindungstechnik und Pressformen» (04/2024); UL 486A, novena edición (1997, revisiones hasta mayo de 2001), tabla 12.1; todos consultados el 17 de noviembre de 2026. Las secciones AWG son las de la tabla UL. Klauke indica que el orificio M8 del terminal DIN de 95 mm² no está normalizado, por eso la tabla muestra la versión M10. Los valores en newtons son nuestra conversión (1 lbf = 4,448 N).
Lo que muestra la tabla:
- El código une terminal y matriz. Los terminales DIN 46235 llevan el código de la matriz que los crimpa. Klauke descifra su marcado «KL 20 12 - 120» así: Klauke, código de matriz 20, perno M12, conductor de 120 mm².
- Cuanto más grueso el cable, más crimpados. Con matrices estrechas de 5 mm, Klauke recomienda 2 crimpados en terminales DIN de 6 a 35 mm², 3 en 50 y 70 mm² y 4 de 95 a 185 mm². Los terminales DIN indican además el número y la posición de los crimpados en la caña. Para los terminales tubulares estándar, el número está en el catálogo del fabricante.
- Las herramientas mecánicas llegan a 150 mm². La K05D de Klauke cubre de 6 a 50 mm², la K06D de 6 a 120 mm² y la K09D de 25 a 150 mm², todas con crimpado hexagonal para terminales DIN. La crimpadora hidráulica manual HK 60/22 cubre de 6 a 300 mm² con matrices intercambiables.
- La fuerza de extracción es un valor de laboratorio. En la UL 486A, una máquina de tracción tira de la unión durante un minuto, sin tirones bruscos; el conductor no debe salirse. La ABYC E-11 (edición de 2003) pide valores más bajos para barcos, por ejemplo 90 lb (400 N) para 2 AWG en lugar de las 180 lbf de UL. Ninguna de las dos pruebas se puede repetir con precisión en casa. Muestran el orden de magnitud que aguanta un buen crimpado.
La matriz correcta: crimpado insuficiente y excesivo
Las herramientas de Klauke muestran por qué importa la matriz. Las K05, K06 y K09 son para terminales tubulares estándar; las K05D, K06D y K09D, para terminales DIN 46235. Un terminal DIN tiene la pared más gruesa y un diámetro exterior mayor que un terminal tubular estándar de la misma sección, así que las matrices son distintas aunque ambas digan «35 mm²». El folleto técnico de Klauke describe lo que pasa si se confunden:
- Crimpado insuficiente: un terminal tubular crimpado con una matriz para terminales DIN no se deforma lo suficiente. Se reconoce porque la caña queda casi redonda y el marcado apenas se ve. Lo mismo ocurre si la herramienta no tiene fuerza suficiente y no cierra del todo.
- Crimpado excesivo: un terminal DIN crimpado con una matriz para terminales tubulares forma una rebaba cortante. Puede cortar el termorretráctil, y limarla reduce la sección. Además, la fuerza excesiva puede dañar los hilos.
- La comprobación: en un terminal tubular, la sección marcada en el hexágono debe coincidir con la estampada en la pala. En un terminal DIN, el código marcado debe coincidir con el código del terminal.
Klauke añade que un crimpado es difícil de comprobar sin destruirlo, y recomienda rehacer cualquier unión de la que no estés seguro.
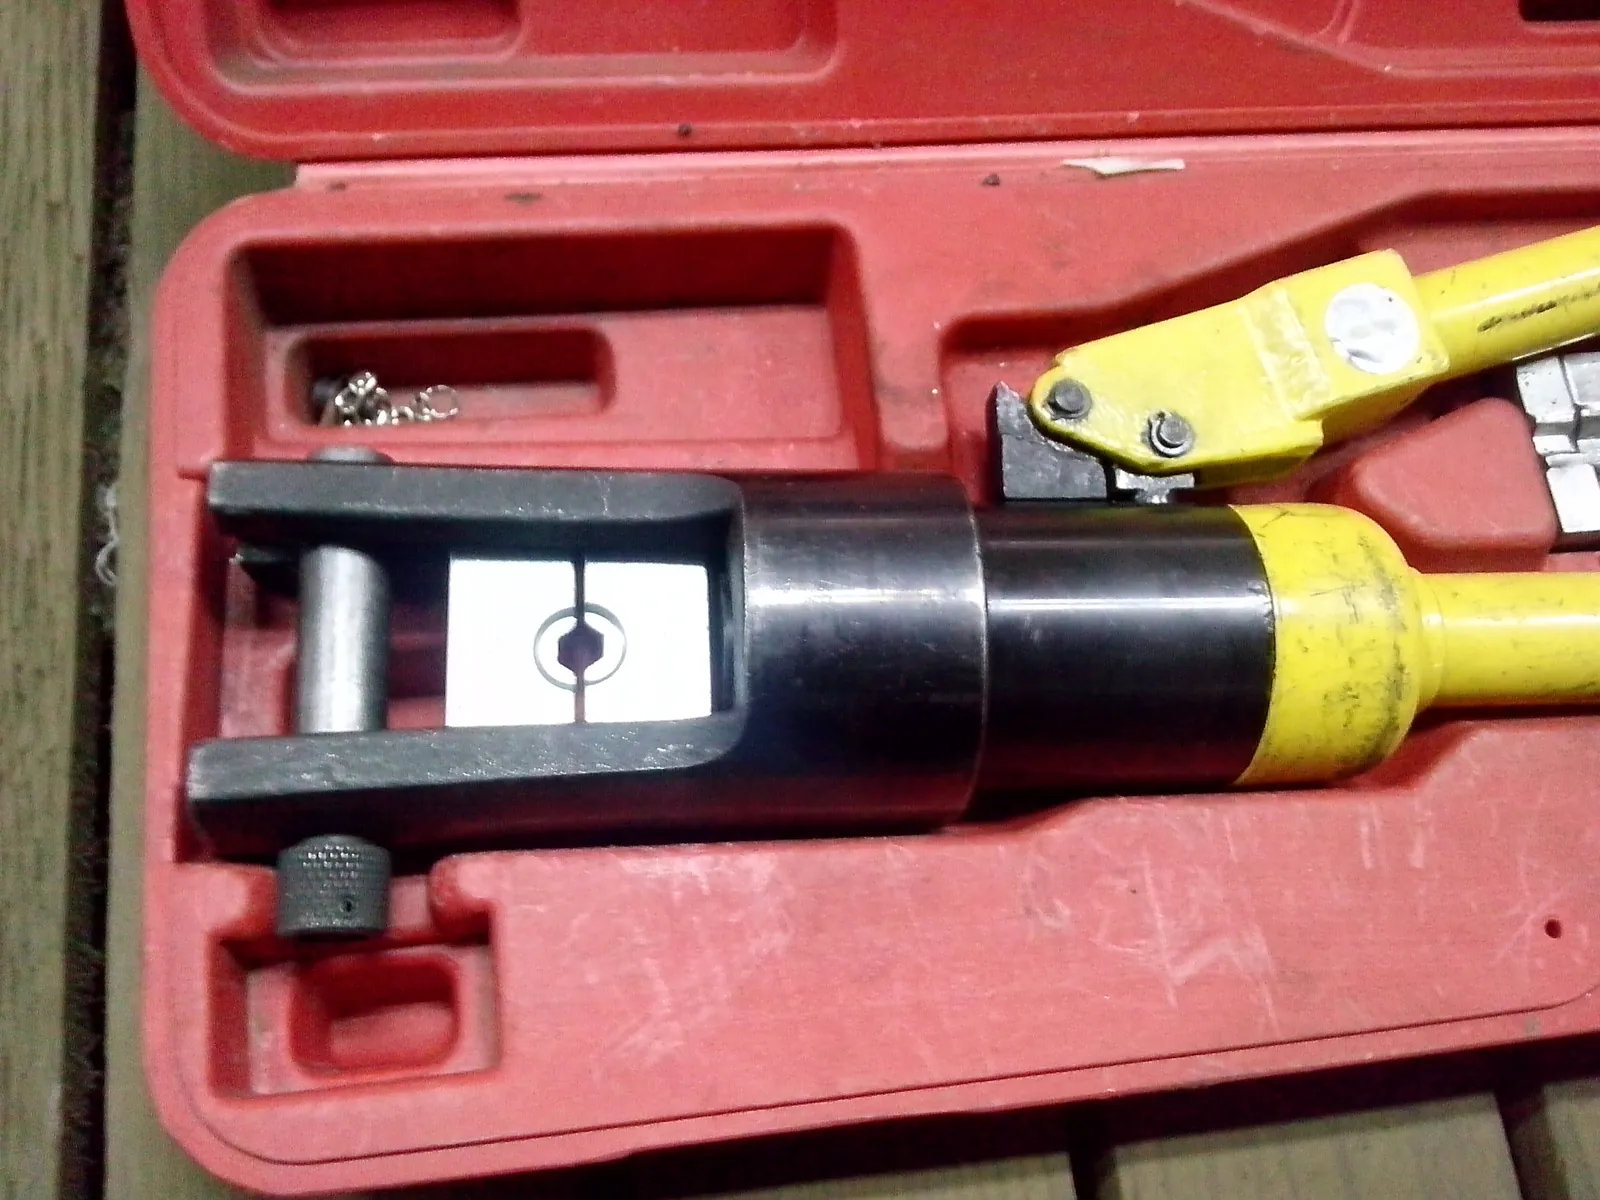
¿Mecánica o hidráulica? Según Klauke, las crimpadoras mecánicas compactas sirven para secciones pequeñas y medianas, y para las grandes suele ser mejor una herramienta hidráulica con matrices intercambiables. Las herramientas electrohidráulicas actuales avisan con una señal luminosa y acústica si no se alcanzó la presión de crimpado; las buenas herramientas mecánicas llevan mecanismos integrados que garantizan un crimpado completo. La ABYC E-11 exige una herramienta de crimpado diseñada para el conector que se usa, y el libro «Wiring Unlimited» de Victron pide una herramienta de crimpado especial para los terminales. Sea cual sea la herramienta, tiene que corresponder al terminal y cerrar la matriz por completo.
Crimpar un terminal de batería paso a paso
- Revisar las piezas. La medida del terminal corresponde al cable, el orificio al perno y la matriz al terminal (código o sección). Klauke pide además matrices limpias, sin daños y con el perfil en metal brillante.
- Poner el termorretráctil. Mete ya un trozo de termorretráctil en el cable. Con el terminal puesto, quizá ya no pase por encima de la pala.
- Pelar. Pela un 10 % más que la profundidad de inserción de la caña, porque el terminal se alarga alrededor de un 10 % al crimparlo (Klauke). No marques ni cortes hilos. Hasta 16 mm² sirve una pelacables automática como la Knipex PreciStrip16; Knipex la indica para 0,08 a 16 mm².
- Limpiar e insertar. Klauke pide extremos de conductor limpios. Introduce el conductor hasta la profundidad de inserción completa. Los terminales con mirilla muestran si los hilos han llegado al fondo de la caña.
- Crimpar desde la pala hacia el cable. En Klauke, el primer crimpado va en el lado de la pala y los siguientes hacia el cable, para que el material pueda alargarse sin agrietarse. Haz tantos crimpados como indique el marcado del terminal o la tabla del fabricante, 2 en un terminal DIN de 35 mm². Lleva cada crimpado hasta que la matriz se cierre del todo; la compresión completa solo se alcanza al final de la carrera.
- Inspeccionar. El código o la sección debe verse bien marcado y coincidir con el terminal, la caña debe mostrar un hexágono claro, no debe haber rebaba cortante y no debe sobresalir ningún hilo. Una caña que ha quedado casi redonda tiene un crimpado insuficiente.
- Prueba de tracción. Victron recomienda dar un pequeño tirón a cada cable crimpado para comprobar que el terminal está bien sujeto. En un terminal de batería, sujeta bien el terminal y tira con fuerza del cable: nada debe moverse ni deslizarse. Es una comprobación de plausibilidad, no el ensayo de laboratorio de la tabla. Si algo se mueve, corta el terminal y empieza de nuevo con uno nuevo.
- Aislar. Contrae el termorretráctil sobre la caña y el comienzo del aislamiento del cable. La ABYC E-11 exige que la caña de los terminales esté protegida contra cortocircuitos accidentales con barreras o manguitos aislantes (salvo en los conductores de tierra), y Victron indica que hay que aislar después los terminales sin aislamiento. Donde haya humedad, nuestra guía de grados IP e impermeabilización explica cómo sellar la unión.
- Montar. El orden de Victron en el perno: el terminal plano sobre la superficie de montaje, nada (ni arandelas ni fusibles) entre terminal y superficie, después arandela, arandela elástica y tuerca, apretadas al par que indica el manual del equipo. Deja algo de holgura: según Victron, los cables tirantes y las vibraciones del vehículo aflojan las conexiones con el tiempo.
- Comprobar bajo carga. Victron sugiere hacer funcionar la instalación a plena carga y revisar cables y conexiones con una cámara térmica. Un terminal mal crimpado aparece como un punto caliente.
¿Soldar los terminales de batería?
La soldadura no sustituye al crimpado. La ABYC E-11 (edición de 2003) establece que la soldadura no debe ser el único medio de unión mecánica en ningún circuito. Una unión soldada debe estar sujeta, porque la soldadura convierte los hilos flexibles en una pieza rígida y el conductor puede romperse donde termina la soldadura. La norma hace una excepción: los terminales de batería con una longitud de contacto soldada de al menos 1,5 veces el diámetro del conductor. Victron también desaconseja en bornes de tornillo los cables con los hilos soldados entre sí, salvo que el borne esté hecho para ello, porque el contacto puede empeorar y aflojarse.
Planifica cada extremo de cable en tu esquema
Cada cable de una autocaravana o un barco tiene dos extremos, y cada uno necesita el terminal adecuado. En el editor de esquemas de VoltPlan, gratuito, dibujas batería, fusibles, inversor y consumidores; VoltPlan dimensiona el cable de cada circuito y sabes qué terminales comprar antes de crimpar. La calculadora de fusibles da el fusible que protege cada cable, y nuestras guías sobre el tamaño y la ubicación de los fusibles, la conexión de un inversor y el cableado de baterías de 12 V muestran por dónde van los cables gruesos.
Preguntas frecuentes
¿Qué herramienta de crimpado necesito para terminales de batería?
Una hecha para tu tipo de terminal y tu sección, que cierre la matriz por completo. Klauke ofrece crimpadoras mecánicas para terminales DIN 46235 de 6 a 50 mm² (K05D), de 6 a 120 mm² (K06D) y de 25 a 150 mm² (K09D), además de la crimpadora hidráulica manual HK 60/22 para 6 a 300 mm². Para secciones grandes, Klauke recomienda una herramienta hidráulica con matrices intercambiables.
¿Qué matriz uso para un terminal de 35 mm²?
Depende del terminal. Un terminal de compresión DIN 46235 de 35 mm² lleva la matriz con el código 12, que también está marcado en el terminal. Un terminal tubular estándar lleva la matriz de 35 mm² de su fabricante. Las dos matrices no son intercambiables: Klauke describe un crimpado insuficiente en un sentido y uno excesivo con rebaba cortante en el otro.
¿Cuántas veces hay que crimpar un terminal?
Tantas como indiquen el marcado del terminal o la tabla del fabricante. Con matrices de 5 mm, Klauke recomienda 2 crimpados en terminales DIN 46235 de 6 a 35 mm², 3 en 50 y 70 mm² y 4 de 95 a 185 mm². Empieza por la pala y avanza hacia el cable.
¿Cómo compruebo un terminal crimpado?
Primero a la vista: el código o la sección marcados se leen bien y coinciden con el terminal, la caña muestra un hexágono claro y no hay rebaba. Después, sujeta el terminal y tira con firmeza del cable; nada debe moverse. Como referencia, la UL 486A exige que una unión en cable de 2 AWG resista 180 lbf (801 N) durante un minuto en una máquina de ensayo. En caso de duda, Klauke recomienda rehacer la unión.
¿Puedo soldar los terminales de batería en lugar de crimparlos?
No como única unión. La ABYC E-11 (edición de 2003) establece que la soldadura no debe ser el único medio de unión mecánica, porque la parte soldada de un cable de hilos se vuelve rígida y puede romperse donde termina la soldadura. La norma solo admite terminales de batería soldados con una longitud de contacto soldada de al menos 1,5 veces el diámetro del conductor.
¿Sirven los terminales AWG para cable métrico?
No de forma fiable, porque los tamaños no coinciden: 2 AWG son 33,6 mm² y 1/0 AWG son 53,5 mm², mientras que el cable métrico viene en 35 y 50 mm². Compra terminales para la sección impresa en el cable y crímpalos con la matriz que indique su fabricante.
Este artículo fue creado con la ayuda de inteligencia artificial.
Listo para diseñar tu sistema eléctrico?
Usa el diseñador gratuito de sistemas eléctricos de VoltPlan para convertir estos conceptos en realidad.
Empieza tu proyecto