
Sertir des cosses de câble batterie : outil, section et test de traction
Quelle cosse pour quel câble, quelle matrice pour quelle cosse, combien de sertissages et comment contrôler le résultat, avec les valeurs de Klauke, de l'UL 486A et de l'ABYC E-11.
Chaque câble de batterie se termine par une cosse, et chaque cosse est une jonction traversée par tout le courant du circuit. Pour un convertisseur, cela dépasse vite 150 A. Une cosse sertie avec la mauvaise matrice, ou pas assez serrée, peut paraître impeccable le jour du montage. Klauke, fabricant allemand de cosses et d'outils de sertissage, prévient : un sertissage mal adapté augmente la résistance de contact et la température de la jonction, et peut dans le pire des cas provoquer un incendie.
Ce guide montre comment choisir la cosse, la matrice et l'outil en fonction du câble, dans quel ordre sertir et comment contrôler le résultat. Il s'agit d'un guide documenté, pas d'un test pratique. Les valeurs proviennent du catalogue Klauke 2026, de la brochure technique de Klauke sur le sertissage, du livre « Wiring Unlimited » de Victron, de la norme UL 486A et de la norme nautique ABYC E-11 ; les sources sont listées sous le tableau.
En bref
- Cosse, matrice et outil vont ensemble. Klauke recommande la cosse, le manchon et l'outil de sertissage du même fabricant, pour que les pièces soient faites les unes pour les autres.
- La cosse correspond au câble et à la borne. Le fût correspond à la section du câble, le trou au goujon, par exemple M8.
- La matrice correspond à la cosse. Chez Klauke, les matrices pour cosses à sertir DIN 46235 portent un code, celles pour cosses tubulaires standard une section. Inversées, elles donnent un sertissage trop faible ou trop fort.
- Dénuder un peu plus, sertir depuis la plage. Dénudez environ 10 % de plus que la profondeur du fût, commencez du côté de la plage de raccordement et fermez complètement les matrices à chaque sertissage.
- Contrôler avant d'isoler. Le code doit être nettement imprimé, il ne doit pas y avoir de bavure tranchante, et une traction ferme ne doit pas faire bouger le câble. Ensuite, la gaine thermorétractable recouvre le fût.
Avant de sertir : câble, type de cosse et borne
D'abord la section. La cosse dépend du câble, la section du câble doit donc être juste avant tout le reste. Notre guide des sections de câble et le calculateur de section de câble la déterminent à partir du courant et de la longueur.
Classe du conducteur. La norme EN 60228 classe les conducteurs en cuivre : la classe 2 est multibrin, les classes 5 et 6 sont à brins fins et très fins. Le câble de batterie souple est généralement de classe 5 ou 6 ; la fiche technique du câble l'indique. La classe détermine le type de cosse. Klauke cite :
- Les cosses à sertir DIN 46235 pour les classes 1, 2, 5 et 6, de 6 à 1 000 mm² et pour des goujons de M5 à M20.
- Les cosses tubulaires standard surtout pour les conducteurs multibrins de classe 2. Klauke n'autorise ses cosses tubulaires standard sur du câble à brins fins qu'avec certains outils de sertissage.
- Les cosses DIN 46234, pliées dans de la tôle de cuivre et soudées, pour les classes 2, 5 et 6. Elles se sertissent par poinçonnage, pas en hexagone.
Taille du goujon. Le trou de la plage doit correspondre au goujon sur lequel vous vissez. Klauke fabrique sa cosse DIN de 35 mm² avec des trous de M6 à M14 : achetez celle qui correspond à votre goujon, pas celle qui traîne dans la boîte.
AWG et mm² ne sont pas les mêmes tailles. 2 AWG font 33,6 mm², pas 35 mm², et 1/0 AWG font 53,5 mm², pas 50 mm². Achetez des cosses pour la section imprimée sur votre câble.
Cuivre étamé. Les cosses DIN et tubulaires de Klauke sont en cuivre électrolytique étamé ; l'étain protège de la corrosion. L'ABYC E-11 exige des goujons, écrous et rondelles résistants à la corrosion et compatibles galvaniquement avec le conducteur et la cosse, et exclut l'aluminium et l'acier non revêtu. Toutes les valeurs de ce guide s'appliquent aux conducteurs en cuivre.
Cosse, matrice et force d'arrachement selon la section
| Câble | Taille AWG la plus proche | Cosse Klauke DIN 46235 pour goujon M8 | Code de la matrice | Sertissages avec matrices de 5 mm | Outils mécaniques Klauke pour cosses DIN | Force d'arrachement UL 486A pour la taille AWG la plus proche |
|---|---|---|---|---|---|---|
| 16 mm² | 6 AWG (13,3 mm²) | 103R8 | 8 | 2 | K05D, K06D | 100 lbf (445 N) |
| 25 mm² | 4 AWG (21,2 mm²) | 104R8 | 10 | 2 | K05D, K06D, K09D | 140 lbf (623 N) |
| 35 mm² | 2 AWG (33,6 mm²) | 105R8 | 12 | 2 | K05D, K06D, K09D | 180 lbf (801 N) |
| 50 mm² | 1/0 AWG (53,5 mm²) | 106R8 | 14 | 3 | K05D, K06D, K09D | 250 lbf (1 112 N) |
| 70 mm² | 2/0 AWG (67,4 mm²) | 107R8 | 16 | 3 | K06D, K09D | 300 lbf (1 334 N) |
| 95 mm² | 3/0 AWG (85,0 mm²) | 108R10 (goujon M10) | 18 | 4 | K06D, K09D | 350 lbf (1 557 N) |
Sources : catalogue Klauke 2026 (édition anglaise), pages 1.42 et 1.43 (cosses à sertir DIN 46235), 1.54 (tableau d'application des outils), 2.19 à 2.21 (K05D, K06D, K09D) et i-10 de l'annexe technique (nombre de sertissages) ; brochure Klauke Fachwissen « Verbindungstechnik und Pressformen » (04/2024) ; UL 486A, neuvième édition (1997, révisions jusqu'en mai 2001), tableau 12.1 ; tous vérifiés le 17 novembre 2026. Les sections AWG sont celles du tableau UL. Klauke indique que le trou M8 de la cosse DIN de 95 mm² n'est pas normalisé, le tableau montre donc la version M10. Les valeurs en newtons sont notre conversion (1 lbf = 4,448 N).
Ce que montre le tableau :
- Le code relie la cosse et la matrice. Les cosses DIN 46235 portent le code de la matrice qui les sertit. Klauke décode son marquage « KL 20 12 - 120 » ainsi : Klauke, code de matrice 20, goujon M12, conducteur de 120 mm².
- Plus le câble est gros, plus il faut de sertissages. Avec des matrices étroites de 5 mm, Klauke recommande 2 sertissages sur les cosses DIN de 6 à 35 mm², 3 à 50 et 70 mm² et 4 de 95 à 185 mm². Les cosses DIN indiquent aussi le nombre et l'emplacement des sertissages sur le fût. Pour les cosses tubulaires standard, le nombre figure dans le catalogue du fabricant.
- Les outils mécaniques vont jusqu'à 150 mm². La K05D de Klauke couvre 6 à 50 mm², la K06D 6 à 120 mm² et la K09D 25 à 150 mm², toutes avec un sertissage hexagonal pour cosses DIN. La sertisseuse hydraulique manuelle HK 60/22 couvre 6 à 300 mm² avec des matrices interchangeables.
- La force d'arrachement est une valeur de laboratoire. Pour l'UL 486A, une machine de traction tire sur la jonction pendant une minute, sans à-coups ; le conducteur ne doit pas sortir. L'ABYC E-11 (édition 2003) demande des valeurs plus basses pour les bateaux, par exemple 90 lb (400 N) pour du 2 AWG au lieu des 180 lbf de l'UL. Aucun de ces deux essais ne se reproduit précisément à la maison. Ils montrent l'ordre de grandeur que tient un bon sertissage.
La bonne matrice : sertissage insuffisant et excessif
Les outils de Klauke montrent pourquoi la matrice compte. Les K05, K06 et K09 sont faites pour les cosses tubulaires standard, les K05D, K06D et K09D pour les cosses DIN 46235. Une cosse DIN a une paroi plus épaisse et un diamètre extérieur plus grand qu'une cosse tubulaire standard de même section : les matrices diffèrent donc, même si les deux portent « 35 mm² ». La brochure technique de Klauke décrit ce qui se passe quand on les inverse :
- Sertissage insuffisant : une cosse tubulaire sertie dans une matrice pour cosses DIN n'est pas assez déformée. On le reconnaît au fût resté presque rond et au marquage à peine imprimé. Il en va de même si l'outil manque de force et ne se ferme pas complètement.
- Sertissage excessif : une cosse DIN sertie dans une matrice pour cosses tubulaires forme une bavure tranchante. Elle peut couper la gaine thermorétractable, et la limer réduit la section. L'effort excessif peut aussi abîmer les brins.
- Le contrôle : sur une cosse tubulaire, la section imprimée dans l'hexagone doit correspondre à celle frappée sur la plage. Sur une cosse DIN, le code imprimé doit correspondre au code de la cosse.
Klauke ajoute qu'un sertissage se contrôle difficilement sans le détruire, et recommande de refaire toute jonction dont on n'est pas sûr.
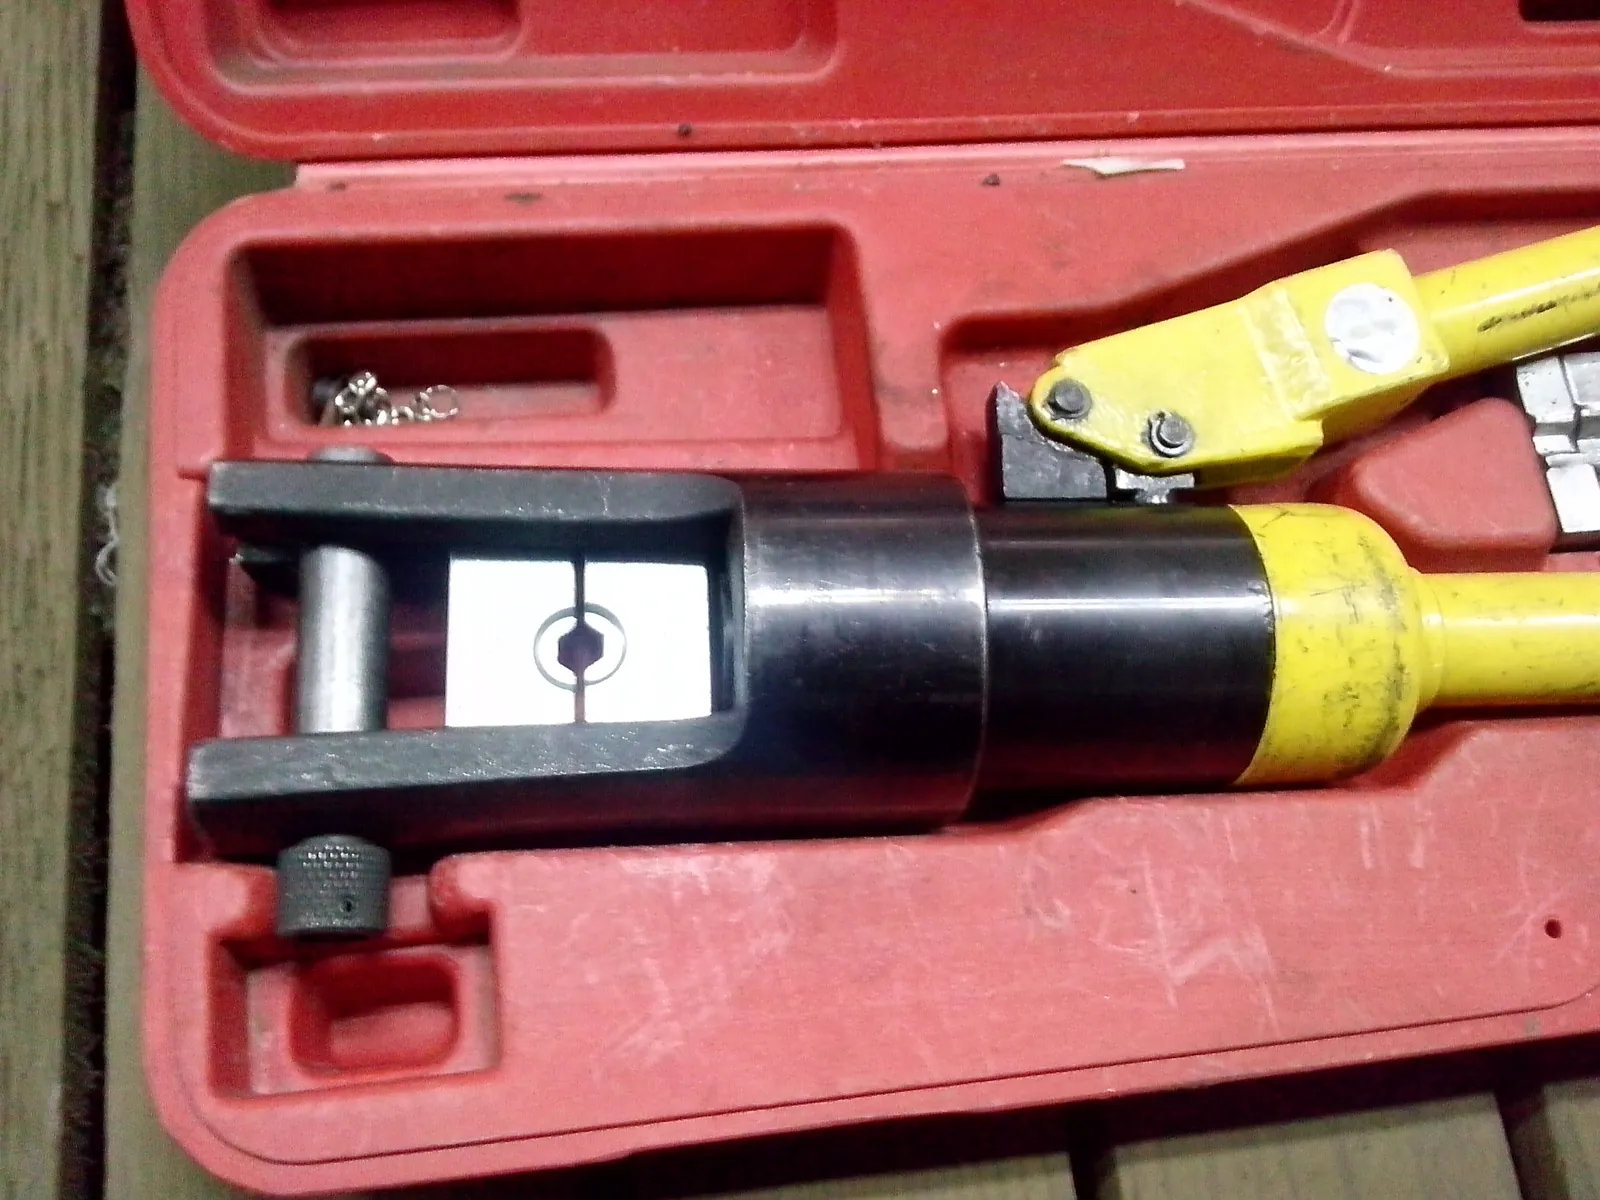
Mécanique ou hydraulique ? Selon Klauke, les pinces mécaniques compactes conviennent aux petites et moyennes sections, et un outil hydraulique à matrices interchangeables est en général le meilleur choix pour les grosses. Les outils électrohydrauliques actuels avertissent par un signal lumineux et sonore quand la pression de sertissage n'a pas été atteinte ; les bons outils mécaniques intègrent des mécanismes qui garantissent un sertissage complet. L'ABYC E-11 exige un outil de sertissage conçu pour le connecteur utilisé, et le livre « Wiring Unlimited » de Victron demande un outil de sertissage spécial pour les cosses. Quel que soit l'outil, il doit correspondre à la cosse et fermer complètement les matrices.
Sertir une cosse de câble batterie, étape par étape
- Vérifier les pièces. La taille marquée sur la cosse correspond au câble, le trou au goujon, la matrice à la cosse (code ou section). Klauke demande aussi des matrices propres, intactes et au profil en métal brillant.
- Enfiler la gaine. Glissez dès maintenant un morceau de gaine thermorétractable sur le câble. Une fois la cosse sertie, elle ne passera peut-être plus par-dessus la plage.
- Dénuder. Dénudez environ 10 % de plus que la profondeur d'insertion du fût, car la cosse s'allonge d'environ 10 % au sertissage (Klauke). N'entaillez et ne coupez aucun brin. Jusqu'à 16 mm², une pince à dénuder automatique comme la Knipex PreciStrip16 fait l'affaire ; Knipex l'indique pour 0,08 à 16 mm².
- Nettoyer et insérer. Klauke demande des extrémités de conducteur propres. Enfoncez le conducteur jusqu'à la pleine profondeur d'insertion. Les cosses à trou de contrôle montrent si les brins sont arrivés au fond du fût.
- Sertir de la plage vers le câble. Chez Klauke, le premier sertissage se fait côté plage, les suivants en direction du câble, pour que la matière puisse s'allonger sans se fissurer. Faites autant de sertissages que l'indique le marquage de la cosse ou le tableau du fabricant, soit 2 pour une cosse DIN de 35 mm². Menez chaque sertissage jusqu'à la fermeture complète des matrices ; la compression totale n'est atteinte qu'en fin de course.
- Inspecter. Le code ou la section doit être nettement imprimé et correspondre à la cosse, le fût doit montrer un hexagone net, sans bavure tranchante, et aucun brin ne doit dépasser. Un fût resté presque rond est insuffisamment serti.
- Test de traction. Victron recommande de tirer brièvement sur chaque fil serti pour s'assurer que la cosse tient. Pour une cosse de batterie, tenez fermement la cosse et tirez fort sur le câble : rien ne doit bouger ni glisser. C'est un contrôle de plausibilité, pas l'essai de laboratoire du tableau. Si quelque chose bouge, coupez la cosse et recommencez avec une neuve.
- Isoler. Rétractez la gaine sur le fût et le début de l'isolant du câble. L'ABYC E-11 exige que le fût des cosses soit protégé contre les courts-circuits accidentels par des barrières ou des manchons isolants (sauf pour les conducteurs de mise à la terre), et Victron demande d'isoler après coup les cosses non isolées. Là où c'est humide, notre guide des indices IP et de l'étanchéité explique comment rendre la jonction étanche.
- Monter. L'ordre de Victron sur le goujon : la cosse à plat sur la surface de contact, rien entre la cosse et la surface (ni rondelle ni fusible), puis rondelle, rondelle élastique et écrou, serrés au couple indiqué dans le manuel de l'appareil. Laissez un peu de mou : selon Victron, des câbles trop tendus et les vibrations du véhicule desserrent les connexions avec le temps.
- Contrôler en charge. Victron suggère de faire tourner l'installation à pleine charge et de contrôler câbles et connexions avec une caméra thermique. Une cosse mal sertie apparaît comme un point chaud.
Souder les cosses de batterie ?
La soudure ne remplace pas le sertissage. L'ABYC E-11 (édition 2003) stipule que la soudure ne doit être le seul moyen de liaison mécanique dans aucun circuit. Une jonction soudée doit être maintenue, car la soudure transforme les brins souples en une pièce rigide et le conducteur peut casser à l'endroit où la soudure s'arrête. La norme prévoit une exception : les cosses de batterie dont la longueur de contact soudée atteint au moins 1,5 fois le diamètre du conducteur. Victron déconseille aussi les câbles aux brins soudés entre eux dans les bornes à vis, sauf si la borne est prévue pour cela, car le contact peut devenir mauvais et se desserrer.
Planifier chaque extrémité de câble dans votre schéma
Chaque câble d'un camping-car ou d'un bateau a deux extrémités, et chacune demande la bonne cosse. Dans l'éditeur de schémas VoltPlan gratuit, vous dessinez batterie, fusibles, convertisseur et consommateurs ; VoltPlan dimensionne le câble de chaque circuit, et vous savez quelles cosses acheter avant de sertir. Le calculateur de fusible donne le fusible qui protège chaque câble, et nos guides sur le dimensionnement et l'emplacement des fusibles, le câblage d'un convertisseur et le câblage des batteries 12 V montrent où passent les gros câbles.
FAQ
Quel outil de sertissage faut-il pour les cosses de batterie ?
Un outil conçu pour votre type de cosse et votre section, qui ferme complètement les matrices. Klauke propose des pinces mécaniques pour cosses DIN 46235 de 6 à 50 mm² (K05D), de 6 à 120 mm² (K06D) et de 25 à 150 mm² (K09D), ainsi que la sertisseuse hydraulique manuelle HK 60/22 pour 6 à 300 mm². Pour les grosses sections, Klauke recommande un outil hydraulique à matrices interchangeables.
Quelle matrice pour une cosse de 35 mm² ?
Cela dépend de la cosse. Une cosse à sertir DIN 46235 de 35 mm² prend la matrice de code 12, code également frappé sur la cosse. Une cosse tubulaire standard prend la matrice 35 mm² de son fabricant. Les deux matrices ne sont pas interchangeables : Klauke décrit un sertissage insuffisant dans un sens et un sertissage excessif avec bavure tranchante dans l'autre.
Combien de fois faut-il sertir une cosse ?
Autant de fois que l'indiquent le marquage de la cosse ou le tableau du fabricant. Avec des matrices de 5 mm, Klauke recommande 2 sertissages sur les cosses DIN 46235 de 6 à 35 mm², 3 à 50 et 70 mm² et 4 de 95 à 185 mm². Commencez côté plage et progressez vers le câble.
Comment contrôler une cosse sertie ?
D'abord à l'œil : le code ou la section imprimé est net et correspond à la cosse, le fût montre un hexagone net et il n'y a pas de bavure. Ensuite, tenez la cosse et tirez fermement sur le câble ; rien ne doit bouger. À titre de comparaison, l'UL 486A exige qu'une jonction sur du câble 2 AWG résiste à 180 lbf (801 N) pendant une minute en machine d'essai. En cas de doute, Klauke recommande de refaire la jonction.
Peut-on souder les cosses de batterie au lieu de les sertir ?
Pas comme seule liaison. L'ABYC E-11 (édition 2003) stipule que la soudure ne doit pas être le seul moyen de liaison mécanique, car la partie soudée d'un câble multibrin devient rigide et peut casser là où la soudure s'arrête. La norme n'admet les cosses de batterie soudées qu'avec une longueur de contact soudée d'au moins 1,5 fois le diamètre du conducteur.
Les cosses AWG vont-elles sur du câble métrique ?
Pas de manière fiable, car les tailles diffèrent : 2 AWG font 33,6 mm², 1/0 AWG 53,5 mm², alors que le câble métrique existe en 35 et 50 mm². Achetez des cosses pour la section imprimée sur le câble et sertissez-les avec la matrice indiquée par leur fabricant.
Cet article a été rédigé avec l'aide d'une IA.
Prêt à concevoir votre système électrique ?
Utilisez le concepteur gratuit de systèmes électriques VoltPlan pour concrétiser ces concepts.
Démarrer votre projet